English

 Trang chủ
Kiến thức kỹ thuật
Cách sử dụng dao cắt sợi quang đúng góc cắt và khi nào phải thay lưỡi
Cách sử dụng dao cắt sợi quang đúng chuẩn gói gọn trong sáu việc: tuốt sạch lớp phủ, lau sợi trần bằng cồn IPA, đặt mép lớp phủ khớp vạch chiều dài cắt, kẹp chặt, cắt một thao tác dứt khoát, rồi đưa sợi vào máy hàn ngay mà không chạm đầu sợi vào bất cứ thứ gì. Làm đúng, góc cắt trung bình nằm dưới 1°: Fujikura công bố 0,3° đến 0,9° cho dao CT50, Sumitomo ghi điển hình 0,5° cho dòng FC-6S+.
Ngoại lệ quan trọng nhất là lưỡi dao. Lưỡi mòn, kẹp bẩn hoặc đặt sai chiều dài cắt thì thao tác chuẩn đến đâu mặt cắt vẫn xấu, và máy hàn sẽ báo lỗi góc cắt hoặc cho ra mối hàn suy hao cao. Một lỗi thợ mới hay mắc nữa: lau lại sợi sau khi đã cắt. Hướng dẫn vận hành máy hàn Sumitomo ghi rõ không làm vậy.
Bài này dành cho kỹ thuật viên hàn quang tại công trình và người mới chuyển từ bấm mạng đồng sang quang. Nội dung đi từ thông số hãng công bố, vật tư cần mang, các bước cắt, cách đọc góc cắt, đến lúc nào xoay vị trí lưỡi, lúc nào thay lưỡi, kèm lỗi thường gặp và checklist kiểm tra sau khi hàn.
Dao cắt sợi quang làm gì và vì sao góc cắt quyết định chất lượng mối hàn?
Dao cắt sợi quang (cleaver) tạo ra mặt cắt phẳng, vuông góc với trục sợi: lưỡi dao chỉ rạch một vết rất nhỏ lên sợi thủy tinh đang bị căng nhẹ, vết rạch lan ra và làm sợi gãy sạch. Mặt cắt càng vuông, hai đầu sợi càng khít nhau khi máy hàn nung chảy, suy hao mối hàn càng thấp.
Máy hàn không bỏ qua mặt cắt xấu. Hướng dẫn vận hành máy hàn Sumitomo có thông số “Cleave Angle Limit” đặt ngưỡng góc cắt; vượt ngưỡng, máy báo lỗi. Bảng lỗi cùng tài liệu còn liệt kê hai lỗi mặt cắt: “lip” (mép vênh) và “chip” (mẻ), và cách xử lý đầu tiên hãng đưa ra là cắt lại sợi đó.
Đừng nhầm với đầu nối APC: mặt nghiêng của đầu nối APC là do nhà máy đánh bóng có chủ ý; khi hàn thông thường, ta cần mặt cắt vuông góc nhất có thể.
Thông số dao cắt sợi quang hãng công bố gồm những gì?
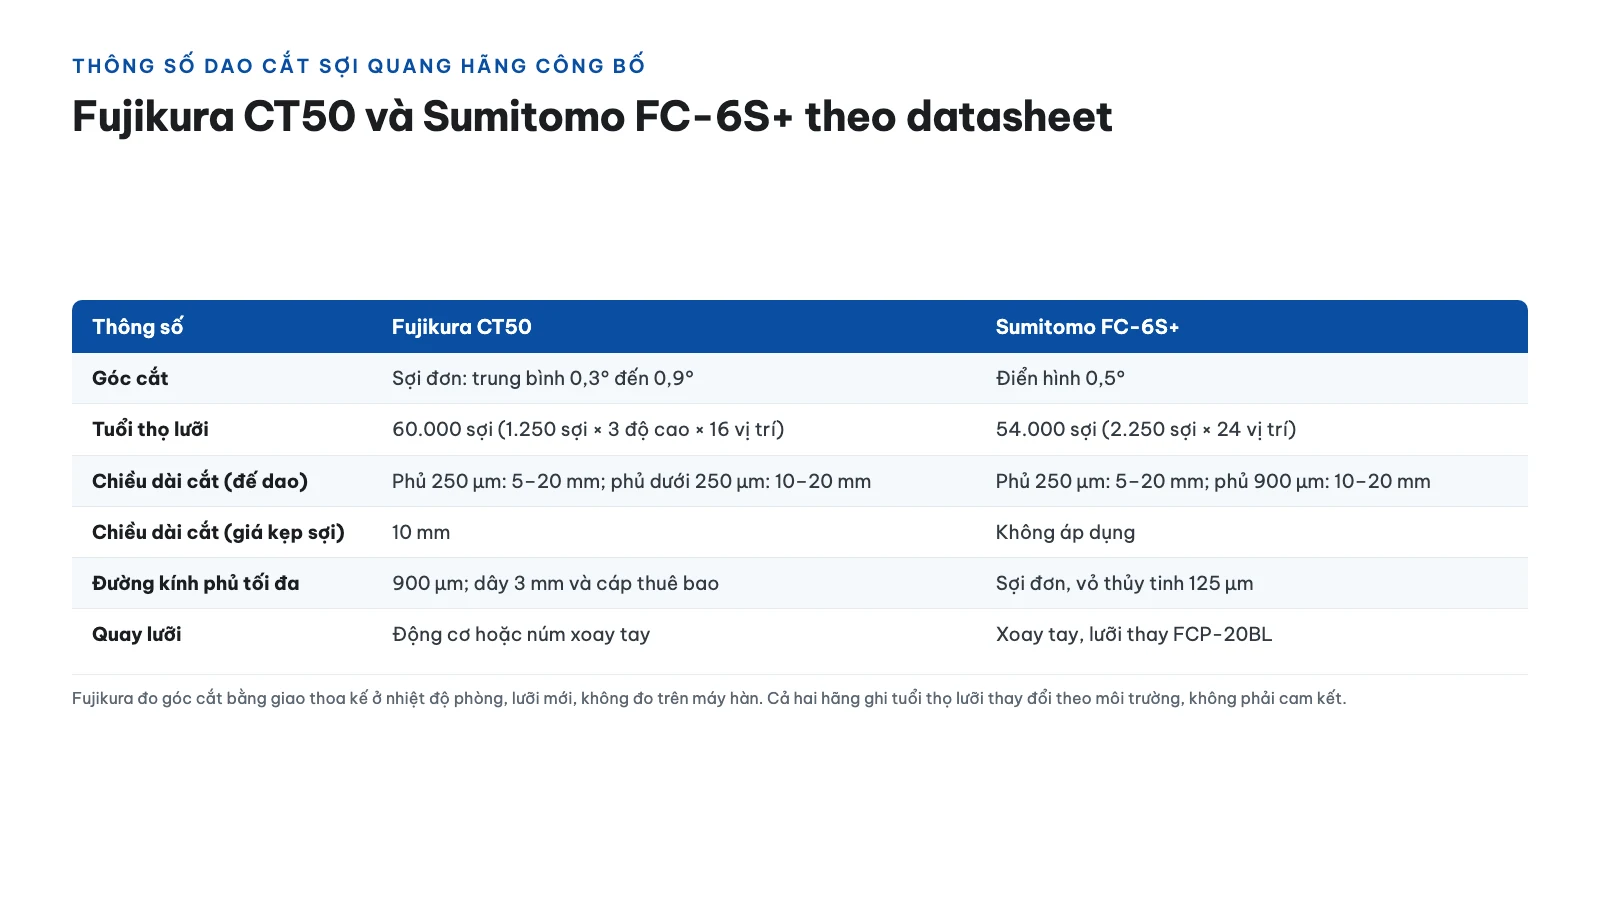
Hãng dao cắt sợi quang chính xác công bố ba con số cần đọc trước khi mua và khi dùng: góc cắt trung bình, tuổi thọ lưỡi tính theo số sợi, và chiều dài cắt theo đường kính lớp phủ. Bảng dưới đặt cạnh nhau hai dòng dao TCNET có trang sản phẩm, số liệu lấy từ datasheet hãng, đọc kèm chú thích điều kiện đo.
| Thông số | Fujikura CT50 | Sumitomo FC-6S+ |
|---|---|---|
| Góc cắt | Sợi đơn: trung bình 0,3° đến 0,9° | Điển hình 0,5° |
| Tuổi thọ lưỡi | 60.000 sợi (1.250 sợi × 3 độ cao × 16 vị trí) | 54.000 sợi (2.250 sợi × 24 vị trí) |
| Chiều dài cắt (đế dao) | Phủ 250 µm: 5 đến 20 mm; phủ dưới 250 µm: 10 đến 20 mm | Phủ 250 µm: 5 đến 20 mm; phủ 900 µm: 10 đến 20 mm |
| Chiều dài cắt (giá kẹp sợi) | 10 mm | Không áp dụng |
| Đường kính phủ tối đa | 900 µm; dây 3 mm và cáp thuê bao | Sợi đơn, vỏ thủy tinh 125 µm |
| Quay lưỡi | Động cơ hoặc núm xoay tay | Xoay tay, lưỡi thay FCP-20BL |
Cách đọc bảng: Fujikura đo góc cắt bằng giao thoa kế ở nhiệt độ phòng, dùng lưỡi mới, không đo trên máy hàn, và nói rõ giá trị đổi theo môi trường, tình trạng lưỡi, thao tác và độ sạch. Cả Fujikura và Sumitomo đều ghi tuổi thọ lưỡi thay đổi theo môi trường, không phải cam kết. Riêng CT50, khi cắt dưới 10 mm, Fujikura yêu cầu lớp phủ 250 µm trở xuống, phải chỉnh độ cao lưỡi trước, và góc cắt trung bình sẽ kém hơn thông số.
TCNET có trang sản phẩm dao cắt Fujikura CT-50 và dao cắt Sumitomo FC-6S. Cột Sumitomo trong bảng lấy theo dòng FC-6S+ hãng đang công bố; mẫu cụ thể trên kệ cần xem datasheet đi kèm hoặc liên hệ TCNET tư vấn model đang có hàng.
Cần chuẩn bị vật tư và dụng cụ gì trước khi cắt sợi?
Một mối hàn sạch cần đủ món trên bàn trước khi tuốt sợi đầu tiên, vì thiếu một món là dừng cả buổi. Danh sách dưới là gợi ý thực hành cho một thợ làm liên tục một buổi; phần còn lại của bộ dụng cụ thi công quang (máy hàn, kìm, thước) tùy công trình.
- Dao cắt sợi quang: 1 chiếc, kèm hộp chứa mảnh sợi thừa.
- Kìm tuốt sợi: 1 chiếc, đúng cỡ lớp phủ 250 µm hoặc 900 µm.
- Cồn isopropyl (IPA) nguyên chất: 1 chai nhỏ có nắp bơm.
- Giấy lau và tăm bông không xơ: mỗi loại 1 gói, cho sợi trần và cho dao.
- Ống co nhiệt bảo vệ mối hàn: mỗi mối 1 ống.
- Băng dính trong, tấm lót tối màu, kính bảo hộ: để thấy và thu mảnh sợi.
- Sổ ghi số sợi đã cắt: để biết dao đã dùng bao nhiêu sợi.
An toàn quang, đọc trước khi làm: mảnh sợi thủy tinh rất sắc, có thể đâm xuyên da và gãy ngay trong da. Hướng dẫn vận hành máy hàn Sumitomo yêu cầu đeo kính bảo hộ suốt buổi, nhặt mảnh sợi bằng băng dính và hủy đúng nơi quy định. Không bao giờ nhìn vào đầu sợi hoặc đầu cáp đang nối với nguồn phát: ánh sáng laser không nhìn thấy bằng mắt thường nhưng có thể gây tổn thương mắt nghiêm trọng. Cồn IPA không dùng gần lửa hoặc tia hồ quang, kể cả hồ quang trong máy hàn.
Cách sử dụng dao cắt sợi quang: các bước từ tuốt đến đưa vào máy hàn
Quy trình cắt sợi cho mối hàn nhiệt có chín bước, làm đúng thứ tự từng việc một. Hai bước hay bị làm sai nhất là luồn ống co nhiệt và lau sợi, nên cảnh báo đặt ngay tại bước đó.
- Luồn ống co nhiệt vào một trong hai sợi cần hàn, trước khi tuốt và cắt. Hướng dẫn Sumitomo và tài liệu nhanh của Fujikura đều đặt bước này đầu tiên. Cảnh báo: quên ống co nhiệt nghĩa là phải cắt bỏ mối hàn vừa làm.
- Tuốt lớp phủ đủ dài cho chiều dài cắt máy hàn yêu cầu. Ví dụ datasheet một dòng máy hàn Fujikura ghi 5 đến 16 mm cho sợi phủ 250 µm, 10 đến 16 mm cho sợi phủ 400 hoặc 900 µm; một hướng dẫn máy hàn Sumitomo chấp nhận 9 đến 16 mm. Xem đúng tài liệu máy đang dùng.
- Lau sợi trần bằng giấy không xơ thấm IPA, một đến hai lượt, để lấy sạch cặn lớp phủ. Fujikura cho biết cặn lớp phủ gây cắt lệch và lỗi bụi khi hàn. Đây là lần lau cuối cùng.
- Đặt sợi vào rãnh dao, mép lớp phủ khớp vạch chiều dài cắt. Sợi nằm thẳng, không xoắn. Hướng dẫn máy hàn Sumitomo lấy ví dụ đặt mép phủ ở vạch 16 mm khi chọn chiều dài cắt 16 mm; dao CT50 dùng giá kẹp sợi thì chiều dài cắt cố định 10 mm.
- Đóng nắp rãnh, hạ cần kẹp để sợi bị kẹp đều hai bên trước khi lưỡi chạm tới.
- Cắt bằng một thao tác duy nhất, gạt xe lưỡi một lần từ đầu đến cuối theo hướng của hãng; không gạt đi gạt lại.
- Mở kẹp, lấy sợi ra. Đầu sợi vừa cắt không được chạm ngón tay, thành dao hay mặt bàn; tài liệu tham khảo nhanh của Fujikura nhắc đúng điều này.
- Thu mảnh sợi thừa vào hộp chứa của dao hoặc vòng băng dính, đừng để rơi xuống sàn.
- Đặt sợi vào máy hàn ngay, không lau lại. Hướng dẫn Sumitomo ghi: không làm sạch sợi lần nữa sau khi cắt, đưa vào máy ngay để tránh hư hại hoặc nhiễm bẩn đầu sợi. Đặt đầu sợi giữa mép rãnh chữ V và tâm điện cực theo hướng dẫn máy.
Sau bước 9 là hàn, bọc ống co nhiệt và đặt vào khay hàn; quy trình đầy đủ nằm trong bài quy trình hàn cáp quang chuẩn kỹ thuật.
Mẹo thực địa: chỗ tài liệu nói dễ mà thực tế khó
Tài liệu hãng viết như thể bàn làm việc luôn phẳng và sạch; ở trạm ngoài trời, thợ làm trên nắp thùng hoặc trong xe. Ba thói quen dưới đây là gợi ý thực hành giúp cắt đạt ngay lần đầu.
- Cắt thử hai ba sợi bỏ trước khi vào việc chính, nhất là sau khi đổi chỗ làm hoặc để dao ngoài nắng lâu.
- Lau miếng kẹp của dao mỗi khi làm cáp ống lỏng: Fujikura Europe lưu ý mỡ chống thấm nước trong cáp ống lỏng dễ dính lên miếng kẹp và gây cắt lệch.
- Ngồi sao cho tay cầm sợi và tay thao tác dao không phải với; sợi bị kéo lệch khi kẹp là nguyên nhân âm thầm của góc cắt xấu.
Góc cắt bao nhiêu độ thì đạt, và đọc góc cắt ở đâu?
Với sợi singlemode hàn thông thường, nhắm mốc dưới 1° là hợp lý, vì hãng dao công bố giá trị trung bình 0,3° đến 0,9° (Fujikura CT50) và điển hình 0,5° (Sumitomo FC-6S+). Mốc này là gợi ý thực hành rút từ số hãng, không phải ngưỡng của chuẩn. Ngoài hiện trường, người thợ đọc góc cắt trực tiếp trên màn hình máy hàn.
Máy hàn kiểm tra mặt cắt từng sợi trước khi nung. Theo hướng dẫn vận hành máy hàn Sumitomo, dữ liệu mối hàn lưu giá trị “Cleave Angle” đo được và máy cho đặt ngưỡng “Cleave Angle Limit”. Ngưỡng cụ thể tùy máy và chương trình hàn, nên đọc trong hướng dẫn của đúng máy đang dùng thay vì chép số của người khác. Khi máy báo góc cắt vượt giới hạn, việc đầu tiên là cắt lại sợi đó, không phải nới ngưỡng để máy cho qua.
Máy hàn cũng hiển thị suy hao ước tính cho mối hàn. Đó là số máy tính toán, không phải kết quả nghiệm thu; mục đo kiểm cuối bài nêu ngưỡng đạt và cách đo.
Khi nào phải xoay vị trí lưỡi và khi nào phải thay lưỡi dao cắt quang?
Lưỡi dao có nhiều vị trí cắt: Fujikura CT50 có 16 vị trí ở ba độ cao, Sumitomo FC-6S+ có 24 vị trí. Khi một vị trí đã cắt đủ số sợi hoặc cho mặt cắt xấu, xoay sang vị trí kế. Chỉ thay lưỡi khi mọi vị trí đều đã dùng hết, hoặc khi đổi vị trí và lau dao vẫn không cải thiện mặt cắt.
| Dấu hiệu | Làm gì tại chỗ |
|---|---|
| Máy hàn báo góc cắt vượt giới hạn một lần | Cắt lại sợi đó, kiểm tra chiều dài cắt và sợi có nằm thẳng trong rãnh không |
| Máy hàn báo vênh mép (lip) hoặc mẻ (chip) | Cắt lại và lau dao; mặt cắt vẫn xấu thì đổi vị trí lưỡi hoặc thay lưỡi (theo bảng lỗi Sumitomo) |
| Nhiều sợi liên tiếp phải cắt lại | Xoay sang vị trí lưỡi kế, lau đe và miếng kẹp; vẫn xấu thì thay lưỡi |
| Cắt dưới 10 mm bằng CT50 | Chỉnh độ cao lưỡi trước khi cắt (Fujikura yêu cầu) |
| Số sợi đã cắt gần chạm số hãng công bố | Chuẩn bị lưỡi thay; số của hãng là mức tham chiếu, thực tế có thể ngắn hơn |
Thay bằng lưỡi chính hãng đúng mã của dao, ví dụ Sumitomo ghi lưỡi FCP-20BL cho FC-6S+. Cần mua lưỡi thay, xem lưỡi dao cắt quang tại TCNET hoặc gửi mã dao đang dùng cho kỹ thuật TCNET để được tư vấn đúng loại. Mẹo quản lý: ghi ngày thay lưỡi và số sợi đã cắt lên mẩu băng keo dán vào hộp dao, nhìn là biết dao đã dùng bao nhiêu và đã đổi vị trí lưỡi chưa.
Vệ sinh và bảo quản dao cắt sợi quang như thế nào?
Fujikura Europe hướng dẫn lau lưỡi, đe và miếng kẹp của dao bằng tăm bông không xơ thấm IPA nguyên chất. Mảnh vụn lớp phủ có thể kẹt trong cơ cấu dao, và mỡ chống thấm nước từ cáp ống lỏng có thể dính lên miếng kẹp; cả hai làm sợi bị giữ không đều và cho mặt cắt kém.
- Sau mỗi buổi làm: lau lưỡi, đe và miếng kẹp; đổ hộp chứa mảnh sợi vào nơi hủy đúng quy định.
- Khi chuyển công trình: đóng nắp, cất dao vào hộp riêng, không để chung với kìm, tua vít hay cuộn băng dính dễ rơi bụi vào cơ cấu.
- Sau va đập: dao rơi một lần có thể lệch kẹp mà bên ngoài không thấy; cắt thử vài sợi và xem góc cắt trên máy hàn trước khi dùng lại.
- Không dùng khí nén đóng bình cho máy hàn đi cùng dao: hướng dẫn máy hàn Sumitomo cảnh báo khí nén làm nhiễm bẩn rãnh chữ V, điện cực và quang học.
Những lỗi thường gặp khi cắt sợi quang và cách khắc phục tại chỗ
Phần lớn lỗi mặt cắt đến từ ba nguồn: sợi bẩn, dao bẩn hoặc mòn, và sai thao tác. Bảng dưới gom các lỗi chưa nêu ở bảng xoay lưỡi phía trên, cùng cách xử lý ngay tại công trình; các lỗi ở khâu thi công khác nằm trong bài top 5 lỗi thi công cáp quang hay gặp.
| Lỗi gặp | Nguyên nhân thường gặp | Xử lý tại chỗ |
|---|---|---|
| Mối hàn có bọt khí hoặc vạch trắng | Bụi trên sợi, góc cắt kém (theo bảng lỗi hãng máy hàn) | Cắt lại sợi, kiểm tra máy theo bảng lỗi hãng |
| Sợi gãy ngắn hơn vạch cắt | Tuốt không đủ dài hoặc kẹp lệch | Tuốt lại đúng chiều dài, đặt lại sợi sát vạch |
| Góc cắt xấu dù lưỡi còn mới | Cặn lớp phủ trên sợi, mỡ chống thấm dính miếng kẹp | Lau sợi trước khi cắt, lau miếng kẹp, cắt lại |
| Suy hao đo thực tế cao dù máy hàn báo tốt | Mặt cắt bẩn, đầu sợi bị chạm sau khi cắt | Hàn lại, không chạm đầu sợi, đưa vào máy ngay |
Dòng cuối là lỗi khó tìm nhất, và là lý do bước đo kiểm không được bỏ qua. Nếu cần chọn máy phục vụ nhiều mối hàn, tham khảo nhóm máy hàn quang của TCNET.
Làm xong có cần đo lại không, và ngưỡng đạt của mối hàn là bao nhiêu?
Có. Con số suy hao do máy hàn ước tính chỉ là gợi ý; tuyến phải được đo bằng nguồn sáng và máy đo công suất (Tier 1), thêm trace OTDR khi cần (Tier 2), rồi so với quỹ suy hao của tuyến. Ngưỡng tối đa cho mỗi mối nối là 0,3 dB theo tài liệu dẫn chuẩn TIA-568.
Cụ thể, white paper của Fluke Networks và Legrand dẫn TIA-568-C.3 nêu tối đa 0,3 dB cho mỗi mối nối (hàn hoặc cơ khí) và 0,75 dB cho mỗi cặp đầu nối. Giá trị điển hình hãng máy hàn công bố thấp hơn nhiều: datasheet một dòng máy hàn Fujikura ghi trung bình 0,02 dB cho sợi G.652, đo bằng phương pháp cắt ngược trên sợi cùng loại. Vì vậy mối hàn đo ra vài phần mười dB là đáng nghi và nên hàn lại. Xem cách đọc kết quả trong bài cách đọc trace OTDR chi tiết.
Checklist kiểm tra sau mỗi mối hàn
- Ống co nhiệt nằm giữa mối hàn, không lệch, không bọt khí bên trong.
- Máy hàn không báo cảnh báo bụi, góc cắt hoặc lệch lõi.
- Suy hao ước tính của máy thấp và nhất quán với các mối trước.
- Mảnh sợi thừa đã thu hết, số sợi đã cắt đã ghi vào sổ.
- Sau khi hàn cả tuyến, đã đo và lưu kết quả từng sợi cho hồ sơ nghiệm thu.
Dao cắt có cần cho fast connector và rệp nối cơ khí không?
Cần. Cả hai kiểu nối cơ khí vẫn đòi hỏi mặt cắt phẳng, vuông góc. Datasheet 3M Fibrlok II 2529 ghi quy trình lắp chỉ gồm tuốt lớp phủ, làm sạch và cắt sợi. White paper của Fluke Networks và Legrand chỉ ra hai nguyên nhân chính khiến đầu nối lắp nhanh suy hao cao là cắt xấu và đưa sợi chưa tới chốt tiếp xúc, và lưu ý đầu nối singlemode khắt khe về mặt cắt hơn multimode.
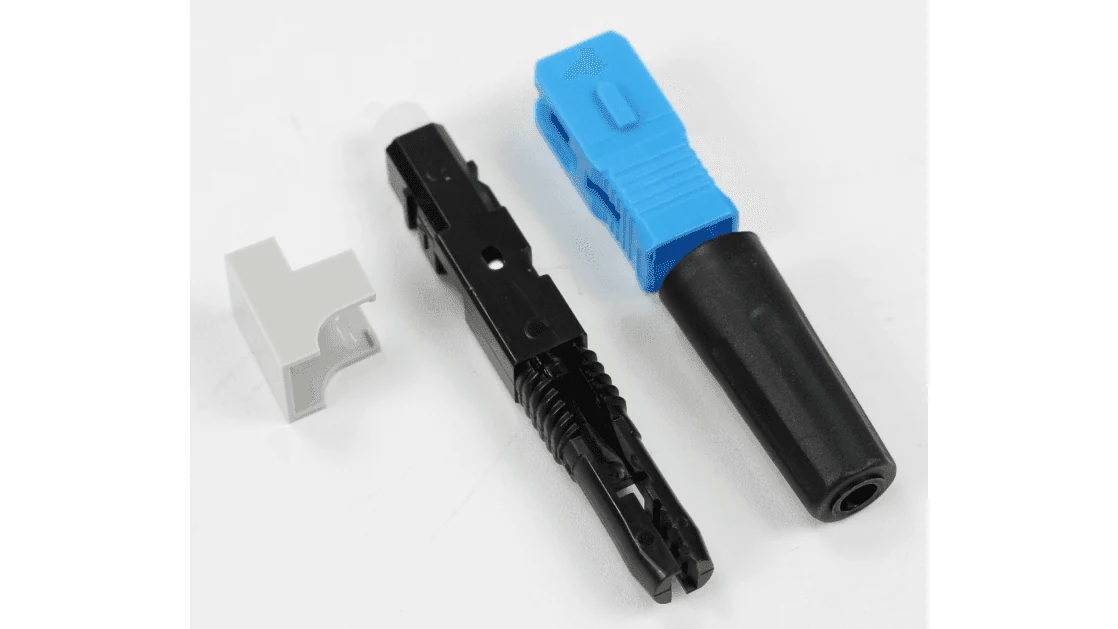
Cùng tài liệu đó cho biết dao cắt kèm theo phần lớn bộ dụng cụ đầu nối chỉ được định mức vài nghìn lần cắt, còn dao cắt chính xác được định mức khoảng mười lần hơn. Nếu làm số lượng lớn, dùng dao chính xác sẽ giảm tỷ lệ phải làm lại. Cách bấm đầu nối từng bước có trong bài hướng dẫn bấm fast connector quang.
Câu hỏi thường gặp về dao cắt sợi quang
Dao cắt Fujikura CT50 cắt được sợi phủ 900 µm không?
Được. Datasheet Fujikura ghi đường kính phủ tối đa 900 µm, dây tối đa 3 mm. Với sợi có lớp phủ nhỏ hơn 250 µm, chiều dài cắt trên đế dao là 10 đến 20 mm.
Một lưỡi dao cắt được bao nhiêu sợi?
Hãng công bố 60.000 sợi cho Fujikura CT50 và 54.000 sợi cho Sumitomo FC-6S+, tính trên toàn bộ vị trí lưỡi. Cả hai hãng đều ghi số này đổi theo môi trường và thao tác, nên mặt cắt xấu mới là dấu hiệu quyết định, không phải đếm đủ số.
Có lau lại sợi sau khi cắt xong được không?
Không. Hướng dẫn Sumitomo dặn không làm sạch sợi lần nữa sau khi cắt, đặt sợi vào máy hàn ngay. Mọi việc lau sợi phải xong trước khi đặt sợi vào dao.