English

 Trang chủ
Kiến thức kỹ thuật
Quy trình hàn cáp quang chuẩn kỹ thuật
Hàn cáp quang là quy trình kỹ thuật sử dụng máy hàn hồ quang điện để nung chảy và nối hai lõi sợi quang, nhằm tạo mối nối có suy hao thấp và độ ổn định cao. Quy trình hàn chuẩn bắt đầu từ chuẩn bị đầy đủ dụng cụ, vật tư, tiếp đến là làm sạch – tuốt vỏ – cắt phẳng sợi quang, lắp đặt và cố định ODF, chuẩn bị dây pigtail, thực hiện hàn nóng chảy bằng máy hàn quang, gia cố mối hàn bằng ống co nhiệt và cuối cùng đo kiểm suy hao sau hàn.
Thông qua hướng dẫn hàn cáp quang của Mạng Thành Công dưới đây, bạn có thể nắm rõ từng công đoạn thực hiện, yêu cầu kỹ thuật cần tuân thủ và các lưu ý quan trọng để hệ thống cáp quang vận hành ổn định, bền bỉ theo thời gian.
Tiêu chuẩn kỹ thuật cần đạt khi hàn cáp quang
Mức suy hao cho phép sau khi hàn
Sau khi hàn cáp quang, suy hao mối hàn cần được kiểm soát ở mức rất thấp để đảm bảo chất lượng đường truyền. Theo tiêu chuẩn thực tế, suy hao cho phép thường ≤ 0,05 dB đối với hàn sợi quang đơn mode và ≤ 0,1 dB đối với sợi quang đa mode. Các mối hàn có suy hao vượt quá ngưỡng này cần được hàn lại, vì sẽ làm giảm công suất tín hiệu, ảnh hưởng trực tiếp đến tốc độ và độ ổn định của hệ thống quang.

Độ bền mối hàn
Mối hàn cáp quang phải đảm bảo độ bền cơ học để chịu được tác động trong quá trình thi công và vận hành. Thông thường, mối hàn đạt chuẩn cần chịu được lực kéo tối thiểu khoảng 1,9–2,0 N sau khi được gia cường bằng ống co nhiệt. Ngoài ra, mối hàn không được nứt gãy khi uốn cong ở bán kính tối thiểu 30 mm, đảm bảo an toàn cho sợi quang khi đặt trong hộp phối quang hoặc tủ ODF.
Yêu cầu về độ sạch và căn chỉnh sợi
Độ sạch và độ chính xác khi căn chỉnh sợi là yếu tố quyết định chất lượng mối hàn. Trước khi hàn, đầu sợi quang phải được làm sạch hoàn toàn bằng cồn isopropyl nồng độ ≥ 99%, không bám bụi hay dầu mỡ. Góc cắt sợi cần đạt độ chính xác cao, thường ≤ 0,5°, để hai lõi sợi được căn chỉnh thẳng trục. Căn chỉnh sai lệch dù chỉ vài micromet cũng có thể làm suy hao tăng lên rõ rệt, ảnh hưởng đến toàn bộ tuyến cáp quang.
Dụng cụ và vật tư cần chuẩn bị
- Máy hàn cáp quang: Dùng để căn chỉnh lõi sợi và hàn bằng hồ quang điện. Máy đạt chuẩn có sai lệch trục sợi khoảng ±0,1–0,2 µm, giúp mối hàn đạt suy hao thấp, thường ≤ 0,05 dB. Ngoài ra, máy nên có tính năng tự động căn chỉnh, chống gió và hiệu chuẩn hồ quang để đảm bảo chất lượng hàn ổn định.
- Dao cắt sợi quang: Giúp tạo mặt cắt phẳng, vuông góc trước khi hàn. Cleaver đạt chuẩn có góc cắt ≤ 0,5°, lưỡi dao sắc với tuổi thọ khoảng 30.000–50.000 lần cắt, góp phần giảm nứt sợi và suy hao mối hàn.
- Dao tuốt sợi: Dùng để loại bỏ lớp vỏ và coating của sợi quang mà không làm xước lõi. Dao cần tuốt chính xác từ lớp 250 µm xuống sợi trần 125 µm, giúp mối hàn bền và ổn định theo thời gian.
- Cồn vệ sinh, giấy không bụi: Cồn isopropyl nồng độ ≥ 99% và giấy không bụi dùng để làm sạch sợi trước khi hàn. Vệ sinh đúng cách giúp tránh bụi bẩn bám vào lõi, hạn chế suy hao mối hàn tăng thêm 0,1 dB hoặc hơn.
- Ống co nhiệt, khay hàn: Ống co nhiệt dài khoảng 40–60 mm dùng để bảo vệ và gia cố mối hàn sau khi hàn xong. Mối hàn được cố định trên khay hàn, đảm bảo bán kính uốn sợi ≥ 30 mm, giúp duy trì độ bền và chất lượng đường truyền.

Quy trình hàn cáp quang chuẩn kỹ thuật
Để đảm bảo một mối nối cáp quang đạt tiêu chuẩn kỹ thuật khắt khe, quy trình thi công cần được thực hiện tỉ mỉ qua hai giai đoạn chính: chuẩn bị hạ tầng và thực hiện kỹ thuật hàn. Dưới đây là hướng dẫn hàn cáp quang chi tiết
Giai đoạn 1: Chuẩn bị hạ tầng kết nối
Trong giai đoạn này, sự gọn gàng và sạch sẽ là ưu tiên hàng đầu để bảo vệ lõi thủy tinh siêu nhỏ.
- Làm sạch và tuốt lớp vỏ cáp: Sử dụng dao tuốt chuyên dụng để bóc tách lớp vỏ nhựa ngoài (PE) và lớp bảo vệ thép (nếu có) của cáp quang. Sau đó, làm sạch lớp mỡ chống ẩm bằng dung dịch tẩy rửa chuyên dụng, tách riêng từng ống lỏng và phân loại các sợi quang theo mã màu.
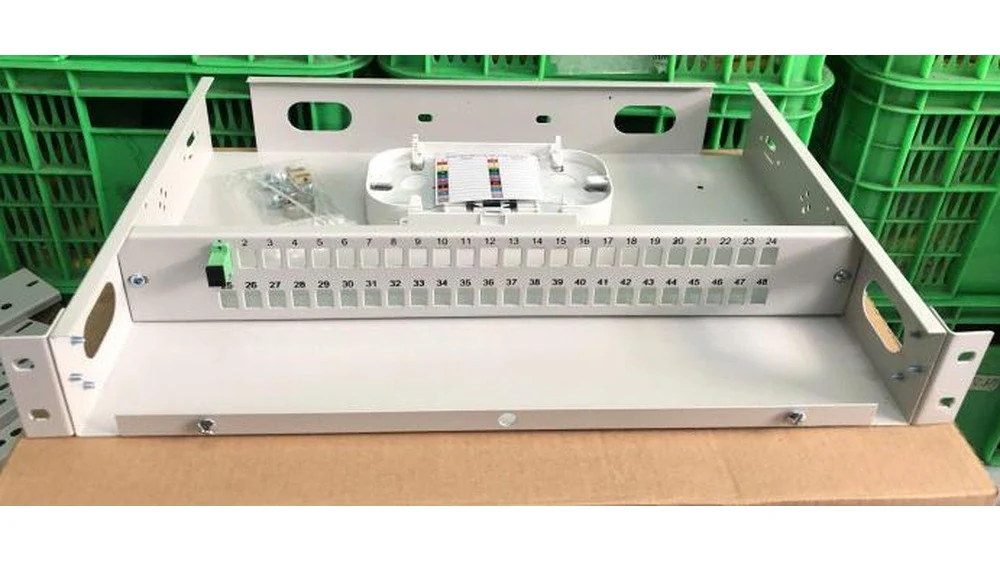
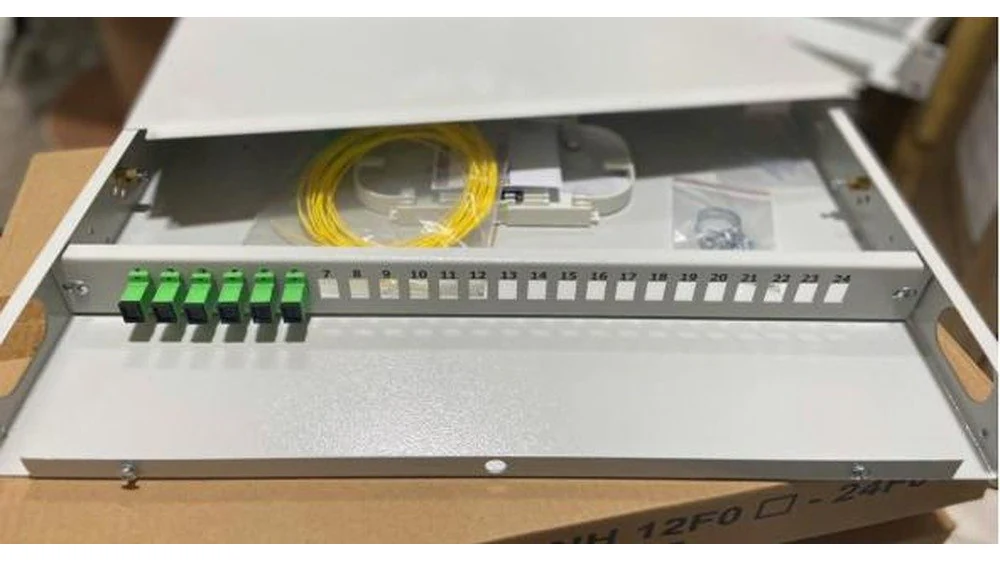
- Lắp đặt và cố định ODF: Gắn hộp phối quang ODF vào vị trí chỉ định (tủ rack hoặc tường). Cáp quang sau khi xử lý sẽ được luồn vào ODF, cố định chắc chắn phần lõi chịu lực vào thân hộp để đảm bảo sợi quang không bị căng hoặc tuột khi có tác động ngoại lực.
- Chuẩn bị dây nối (Pigtail): Lựa chọn dây nối quang có đầu đầu nối (SC, LC, FC…) tương ứng với thiết kế. Các dây này được cắm vào mặt trong của adapter trên ODF, đầu còn lại để sẵn sàng cho việc hàn nối vào sợi cáp chính.

Giai đoạn 2: Kỹ thuật hàn nối nóng chảy chi tiết
Đây là quá trình sử dụng máy hàn hồ quang để hợp nhất hai lõi sợi thành một môi trường truyền dẫn thống nhất. Giai đoạn này gồm 9 bước, đi từ chuẩn bị dụng cụ đến cố định mối hàn vào khay.
Bước 1: Chuẩn bị dụng cụ, vật tư và khu vực hàn
Bước chuẩn bị gồm kiểm tra đủ dụng cụ, che chắn khu vực hàn khỏi gió và bụi, rồi luồn sẵn ống co nhiệt vào một đầu sợi trước khi hàn. Làm đủ ở bước này thì các bước sau không bị gián đoạn giữa chừng.
Dụng cụ cần có gồm máy hàn cáp quang, dao tuốt sợi, dao cắt sợi (cleaver), cồn isopropyl nồng độ ≥ 99%, giấy không bụi, ống co nhiệt và khay hàn. Vệ sinh tay bằng cồn trước khi thao tác và giữ dao cắt, kìm tuốt luôn sạch, vì chỉ một hạt bụi nhỏ bám vào lõi sợi 9 micromet cũng có thể làm suy hao tăng lên trên 0,5 dB. Đừng bỏ qua thao tác luồn ống co nhiệt trước khi hàn.
Bước 2: Tuốt lớp bảo vệ sợi quang
Dùng dao tuốt sợi quang để loại bỏ lớp vỏ và lớp coating, đưa sợi từ lớp 250 µm xuống sợi trần 125 µm mà không làm xước lõi.
Sợi đưa vào bước này là sợi đã được tách khỏi vỏ cáp, ống lỏng và phân loại theo mã màu ở Giai đoạn 1. Tuốt chính xác và không làm xước lõi giúp mối hàn bền, ổn định theo thời gian.
Bước 3: Làm sạch sợi trần bằng cồn
Lau sợi trần bằng giấy không bụi thấm cồn isopropyl nồng độ ≥ 99% ngay sau khi tuốt, cho đến khi đầu sợi không còn bụi hay dầu mỡ.
Sợi không được làm sạch kỹ là lỗi phổ biến nhất khi hàn cáp quang. Bụi bẩn, dầu mỡ hoặc cặn cồn còn sót lại có thể khiến mối hàn xuất hiện bọt khí, làm suy hao tăng lên từ 0,1 dB trở lên, thậm chí hàn lỗi.
Bước 4: Cắt phẳng sợi bằng dao cắt
Dùng dao cắt sợi quang (cleaver) cắt đầu sợi thành mặt phẳng, vuông góc với trục sợi; góc cắt cần đạt ≤ 0,5° để hai lõi căn chỉnh thẳng trục.
Lưỡi dao đạt chuẩn có tuổi thọ khoảng 30.000–50.000 lần cắt. Lưỡi mòn hoặc thao tác cắt không đúng kỹ thuật làm góc cắt vượt 0,5°, máy hàn khó căn chỉnh chính xác, mối hàn dễ lệch trục và suy hao tăng.
Bước 5: Đặt hai đầu sợi vào rãnh chữ V của máy hàn
Đặt hai đầu sợi vào rãnh chữ V của máy hàn, sao cho khoảng cách giữa hai đầu nằm trong tầm quan sát của camera nhưng không chạm vào nhau.
Rãnh chữ V và camera cần được vệ sinh bằng tăm bông thấm cồn hàng ngày để máy căn chỉnh sợi chính xác. Sợi đặt sai vị trí là một trong những nguyên nhân gây lệch lõi; sai lệch chỉ vài micromet cũng có thể làm suy hao mối hàn vượt 0,05 dB.
Bước 6: Căn chỉnh tâm lõi và phóng hồ quang để hàn
Máy hàn tự động căn chỉnh tâm lõi; khi hai sợi đã thẳng hàng, máy phóng tia hồ quang điện làm nóng chảy hai đầu thủy tinh và ép chúng lại với nhau.
Toàn bộ tiến trình được hiển thị qua màn hình LCD. Để hồ quang ổn định, thực hiện quy trình “Cân bằng hồ quang” (Arc Calibration) khi đổi môi trường làm việc hoặc sau mỗi 50–100 mối hàn, và thay điện cực sau khoảng 2.000–5.000 lần phóng (tùy dòng máy) để mối hàn không bị đen hoặc giòn.
Bước 7: Kiểm tra mối hàn và suy hao ước lượng trên máy
Sau khi máy báo hoàn tất, quan sát hình ảnh mối hàn trên màn hình để chắc chắn không có bọt khí, vết đen hoặc chỗ bị “eo” tại điểm nối, và đọc mức suy hao (dB) máy ước lượng.
Mối hàn đạt chuẩn thường có suy hao dưới 0,05 dB với sợi đơn mode. Sau đó mở nắp máy để hệ thống thực hiện bài kiểm tra lực kéo căng tự động, xác nhận độ bền cơ học. Mối hàn không đạt cần cắt bỏ, vệ sinh và hàn lại từ đầu. Con số trên màn hình chỉ là mức ước lượng; suy hao toàn tuyến vẫn phải đo bằng cặp máy phát và máy thu ở phần kiểm tra bên dưới.
Bước 8: Co nhiệt để gia cố mối hàn
Đẩy ống co nhiệt bao trùm điểm hàn, che kín phần sợi trần, rồi đưa toàn bộ vào khoang nung nhiệt của máy hàn để ống co lại, ôm chặt mối hàn.
Ống co nhiệt dài khoảng 40–60 mm bảo vệ điểm nối khỏi độ ẩm và gãy gập; sau khi gia cường, mối hàn đạt chuẩn chịu được lực kéo tối thiểu khoảng 1,9–2,0 N. Ống co nhiệt nung không đều làm sợi chịu ứng suất cơ học và giảm độ bền mối hàn. Sau khi nung, để mối nối nguội tự nhiên trong khay làm mát khoảng 30 giây.
Bước 9: Cố định mối hàn vào khay
Xếp mối hàn và phần sợi thừa gọn vào khay chứa, giữ bán kính uốn sợi từ 30 mm trở lên, rồi mới đưa khay vào hộp phối quang hoặc tủ ODF.
Chỉ xếp vào khay khi mối hàn đã nguội. Tác động lực hoặc uốn cong sợi quá sớm khi ống bảo vệ còn nóng có thể gây vi uốn (micro-bend), làm suy hao tăng đột biến. Hàn xong toàn bộ các sợi thì chuyển sang đo kiểm suy hao toàn tuyến.

Hàn cáp quang vào ODF (pigtail)
Hàn cáp quang vào ODF là nối từng sợi của cáp chính với một dây pigtail (dây nối quang có sẵn một đầu connector SC, LC hoặc FC), rồi đưa mối hàn vào khay bên trong hộp phối quang ODF. Đầu connector của pigtail cắm vào mặt trong adapter trên ODF, còn đầu trần được hàn nối vào sợi cáp chính theo đúng 9 bước ở trên.
Trước khi hàn, cố định chắc phần lõi chịu lực của cáp vào thân ODF để sợi không bị căng hoặc tuột. Mỗi mối hàn được bảo vệ bằng ống co nhiệt, để nguội khoảng 30 giây rồi xếp vào khay với bán kính uốn từ 30 mm trở lên. Chọn dây nối quang pigtail có loại connector khớp với adapter trên ODF; phần lắp đặt và đấu nối hộp phối quang xem thêm trong hướng dẫn đấu nối ODF.
Sau khi hàn xong, đo suy hao toàn tuyến. Kết quả lớn hơn 0,1 dB tại điểm nối thì kiểm tra vệ sinh đầu adapter và dây nhảy trước; nếu lỗi do mối hàn thì cắt bỏ và hàn lại từ đầu.
Kiểm tra và đo suy hao sau khi hàn
Đo kiểm bằng máy đo công suất
Kỹ thuật viên sử dụng cặp máy phát và máy thu để xác định tổng suy hao. Máy phát bơm tín hiệu chuẩn vào một đầu, máy thu đo công suất thực tế nhận được ở đầu kia; hiệu số giữa hai đầu chính là suy hao toàn tuyến. Phương pháp này cung cấp con số thực tế về mức độ sụt giảm tín hiệu trên đường truyền để đảm bảo thiết bị đầu cuối hoạt động ổn định.
Đánh giá kết quả sau đo
Một mối hàn đạt chuẩn phải có mức suy hao hiển thị trên máy thường dưới 0.05 dB. Tổng suy hao toàn hệ thống bao gồm mối hàn, đầu nối và độ dài cáp không được vượt quá quỹ đạo công suất (thường tính toán dựa trên định mức 0.35 dB/km cho bước sóng 1310nm). Kết quả này là căn cứ để nghiệm thu và bàn giao công trình.
Xử lý khi suy hao vượt ngưỡng
Kết quả đo lớn hơn 0.1 dB tại điểm nối hoặc vượt tổng định mức, cần kiểm tra vệ sinh các đầu adapter và dây nhảy trước tiên. Nếu lỗi do mối hàn, bắt buộc phải cắt bỏ, thực hiện vệ sinh và hàn lại từ đầu để tránh gây lỗi truyền tin hoặc làm cháy cổng quang thiết bị. Bỏ qua sai số nhỏ ở giai đoạn này có thể dẫn đến hệ thống mạng chập chờn về lâu dài.

Bảng thông số mối hàn đạt chuẩn theo máy hàn
Các máy hàn cáp quang Eloik đang bán tại TCNET đều công bố suy hao mối hàn trung bình 0,02 dB với sợi đơn mode và 0,01 dB với sợi đa mode, thời gian hàn 7 giây. Bảng dưới ghi đúng số liệu trên trang sản phẩm của từng model.
| Model | Suy hao mối hàn trung bình | Thời gian hàn | Thời gian co nhiệt | Link SP |
|---|---|---|---|---|
| Eloik ALK-88A | 0,02 dB (đơn mode); 0,01 dB (đa mode) | 7 giây (hàn nhanh) | 7–10 giây (ống 20 mm và 40 mm); 17 giây (ống 60 mm) | Xem máy hàn ALK-88A |
| Eloik ALK-88 | 0,02 dB (đơn mode); 0,01 dB (đa mode) | 7 giây (hàn nhanh) | 7–10 giây (ống 20 mm và 40 mm); 17 giây (ống 60 mm) | Xem máy hàn ALK-88 |
| Eloik ALK-88A+ | 0,02 dB (đơn mode); 0,01 dB (đa mode) | 7 giây (hàn nhanh) | 7–10 giây (ống 20 mm và 40 mm); 17 giây (ống 60 mm) | Xem máy hàn ALK-88A+ |
| Eloik ALK-A3 | 0,02 dB (đơn mode); 0,01 dB (đa mode) | 7 giây (hàn nhanh) | 7–10 giây (ống 20 mm và 40 mm); 17 giây (ống 60 mm) | Xem máy hàn ALK-A3 |
| Eloik ALK-A7 | 0,02 dB (đơn mode); 0,01 dB (đa mode) | 7 giây (hàn nhanh) | 7–10 giây (ống 20 mm và 40 mm); 17 giây (ống 60 mm) | Xem máy hàn ALK-A7 |
| Eloik NY90 | 0,02 dB (đơn mode); 0,01 dB (đa mode) | 7 giây (hàn nhanh) | 7–10 giây (ống 20 mm và 40 mm); 17 giây (ống 60 mm) | Xem máy hàn NY90 |
| Eloik ALK-NYA6 | 0,02 dB (đơn mode); 0,01 dB (đa mode) | 7 giây (hàn nhanh) | 7–10 giây (ống 20 mm và 40 mm); 17 giây (ống 60 mm) | Xem máy hàn ALK-NYA6 |
Mức 0,02 dB là suy hao trung bình theo công bố của máy, không phải cam kết cho từng mối hàn; khi nghiệm thu vẫn áp dụng ngưỡng ≤ 0,05 dB (đơn mode) và ≤ 0,1 dB (đa mode) ở phần tiêu chuẩn kỹ thuật phía trên. Xem thêm toàn bộ máy hàn cáp quang tại TCNET.
Những lỗi thường gặp khi hàn cáp quang
Sợi bẩn, không làm sạch kỹ
Sợi quang không được vệ sinh sạch trước khi hàn là lỗi phổ biến nhất, dễ gây suy hao cao. Bụi bẩn, dầu mỡ hoặc cặn cồn còn sót lại trên bề mặt sợi có thể khiến mối hàn xuất hiện bọt khí, làm suy hao tăng lên ≥ 0,1 dB, thậm chí dẫn đến hàn lỗi. Vì vậy, sợi quang cần được lau bằng cồn isopropyl nồng độ ≥ 99% và giấy không bụi trước khi đưa vào máy hàn.
Cắt sợi không vuông
Đầu sợi quang bị cắt lệch hoặc không phẳng sẽ làm hai đầu sợi không tiếp xúc đều khi hàn. Nếu góc cắt vượt quá 0,5°, máy hàn khó căn chỉnh chính xác, khiến mối hàn dễ bị lệch trục và suy hao tăng. Lỗi này thường xuất phát từ lưỡi dao cleaver bị mòn hoặc thao tác cắt không đúng kỹ thuật.
Lệch lõi khi hàn
Lệch lõi xảy ra khi hai lõi sợi không được căn chỉnh chính xác trước và trong quá trình hàn. Sai lệch chỉ vài micromet cũng có thể làm suy hao mối hàn vượt 0,05 dB, ảnh hưởng đến toàn tuyến cáp quang. Nguyên nhân thường do sợi đặt sai vị trí, máy hàn chưa được hiệu chuẩn hoặc môi trường thi công có gió mạnh.

Bảo vệ mối hàn không đúng cách
Mối hàn không được bảo vệ đúng kỹ thuật sẽ dễ bị gãy hoặc suy hao tăng theo thời gian. Nếu ống co nhiệt không được nung đều, mối hàn không được cố định đúng trên khay hàn hoặc bán kính uốn sợi nhỏ hơn 30 mm, sợi quang có thể bị ứng suất cơ học. Điều này làm giảm độ bền mối hàn và ảnh hưởng đến độ ổn định của đường truyền quang.
Lưu ý để hàn cáp quang đạt chất lượng cao
Giữ môi trường hàn sạch sẽ
Khu vực hàn nối cần được che chắn khỏi gió và bụi bặm. Luôn vệ sinh tay bằng cồn trước khi thao tác và đảm bảo các dụng cụ như dao cắt, kìm tuốt luôn sạch. Chỉ cần một hạt bụi nhỏ bám vào lõi sợi 9 micromet cũng có thể làm tăng suy hao lên trên 0.5 dB hoặc gây cháy bề mặt khi phóng hồ quang điện.
Kiểm tra và bảo trì máy hàn định kỳ
Máy hàn cần được vệ sinh rãnh chữ V và camera bằng tăm bông thấm cồn hàng ngày để máy căn chỉnh sợi chính xác. Đặc biệt, cần thực hiện quy trình “Cân bằng hồ quang” (Arc Calibration) khi thay đổi môi trường làm việc hoặc sau mỗi 50-100 mối hàn để máy tự điều chỉnh dòng điện phù hợp. Đừng quên thay điện cực (electrodes) sau khoảng 2.000 – 5.000 lần phóng (tùy dòng máy) để đảm bảo mối hàn không bị đen hoặc giòn.
Tuân thủ nghiêm ngặt quy trình kỹ thuật
Tuyệt đối không được bỏ qua hoặc làm tắt bất kỳ bước nào, từ luồn ống co nhiệt trước khi hàn đến tuân thủ góc cắt sợi dưới 0.5 độ. Sau khi nung ống co nhiệt, phải để mối nối nguội tự nhiên trong khay làm mát khoảng 30 giây trước khi xếp vào khay ODF. Nếu tác động lực hoặc uốn cong sợi quá sớm khi ống bảo vệ còn nóng có thể gây ra hiện tượng vi uốn (micro-bend), làm tăng suy hao tín hiệu một cách đột biến.
Tóm lại, nắm rõ quy trình, tiêu chuẩn kỹ thuật và những lỗi thường gặp sẽ giúp quá trình hàn nối sợi quang đạt chất lượng cao, suy hao thấp và độ bền lâu dài. Thực hiện đúng từng bước trong hướng dẫn hàn cáp quang không chỉ giúp tối ưu hiệu suất đường truyền mà còn hạn chế tối đa sự cố trong quá trình vận hành và bảo trì hệ thống quang.
Câu hỏi thường gặp về hàn cáp quang
Hàn quang là gì?
Hàn quang (hàn cáp quang) là kỹ thuật dùng máy hàn hồ quang điện nung chảy và nối hai lõi sợi quang với nhau, tạo mối nối có suy hao thấp và độ ổn định cao. Mối hàn sau đó được gia cố bằng ống co nhiệt và cố định trong khay.
Một mối hàn cáp quang suy hao bao nhiêu thì đạt?
Theo tiêu chuẩn thực tế nêu trong bài, mối hàn đạt khi suy hao ≤ 0,05 dB với sợi đơn mode và ≤ 0,1 dB với sợi đa mode. Mối hàn vượt ngưỡng cần hàn lại vì làm giảm công suất tín hiệu. Máy hàn Eloik ALK-88A công bố suy hao mối hàn trung bình 0,02 dB với sợi đơn mode.
Hàn cáp quang mất bao lâu?
Thời gian hàn trên máy Eloik ALK-88A là 7 giây cho mỗi mối, ống co nhiệt 20 mm và 40 mm cần 7–10 giây để nung, ống 60 mm cần 17 giây, sau đó mối nối nguội thêm khoảng 30 giây. Đó chỉ là thời gian máy chạy; thời gian tuốt, làm sạch, cắt sợi và đặt sợi tùy tay nghề kỹ thuật viên và số sợi cần hàn nên bài không đưa con số tổng cố định.
Góc cắt sợi quang bao nhiêu thì hàn được?
Góc cắt sợi cần đạt ≤ 0,5° để hai lõi căn chỉnh thẳng trục. Nếu góc cắt vượt 0,5°, máy hàn khó căn chỉnh chính xác, mối hàn dễ lệch trục và suy hao tăng; nguyên nhân thường là lưỡi dao cleaver mòn hoặc thao tác cắt sai kỹ thuật.
Mối hàn suy hao trên 0,1 dB thì xử lý thế nào?
Kiểm tra vệ sinh các đầu adapter và dây nhảy trước tiên. Nếu lỗi do mối hàn, cắt bỏ mối hàn, vệ sinh sợi rồi hàn lại từ đầu. Bỏ qua sai số nhỏ ở giai đoạn này có thể khiến hệ thống mạng chập chờn về lâu dài.