English

 Trang chủ
Tin tức - Sự kiện
Dao cắt, kìm tuốt, dụng cụ vệ sinh sợi quang: mỗi dụng cụ dùng ở bước nào khi thi công
Dao cắt, kìm tuốt và dụng cụ vệ sinh sợi quang dùng theo trình tự: rạch vỏ cáp, tuốt lớp phủ, lau sợi bằng cồn IPA, cắt mặt sợi, hàn, rồi vệ sinh connector trước khi cắm. Mỗi dụng cụ chỉ đúng với một loại cáp và cỡ lớp phủ, nên mua theo cáp đang thi công. Bài đi qua từng dụng cụ, tiêu chí chọn và lỗi hay gặp.
Dao cắt sợi quang (cleaver) dùng ở bước nào và có những loại gì?
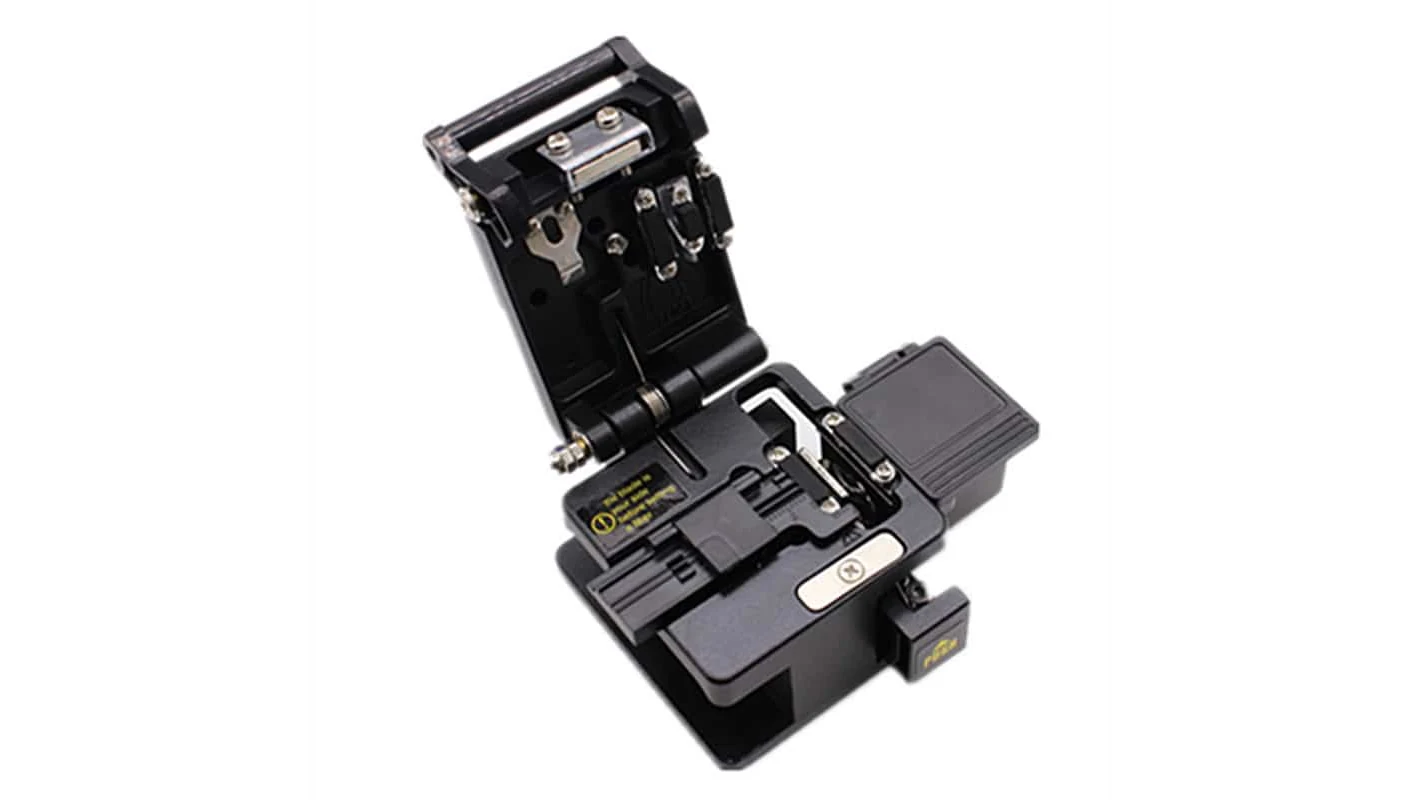
Dao cắt sợi quang dùng ở bước sau khi sợi đã tuốt sạch và lau bằng cồn IPA, ngay trước khi đưa sợi vào máy hàn. Nhiệm vụ của dao cắt là tạo mặt cắt phẳng, vuông góc với trục sợi để hai đầu sợi khít nhau khi máy hàn nung chảy.
Mặt cắt xấu thì máy hàn báo lỗi hoặc cho mối hàn suy hao cao. Hãng công bố góc cắt điển hình là 0,5° cho cả dao Fujikura CT50 lẫn Sumitomo FC-6S+, đo ở điều kiện chuẩn. Cách thao tác từng bước nằm ở bài cách sử dụng dao cắt sợi quang đúng góc cắt, bài này chỉ giúp chọn đúng loại.
Trên danh mục dao cắt sợi quang, TCNET hiện có 19 loại, gồm các dòng Fujikura (CT-06, CT-08, CT-50, CT52-CT58), Sumitomo FC-6S và FC-60S, cùng các dòng G&T, AUA và ALK. Có thể chia làm hai nhóm theo mục đích:
- Dao cắt sợi đơn: dùng cho hàn nối từng sợi, là loại phổ biến nhất ở thi công FTTH và hàn măng xông.
- Dao cắt ribbon: cắt cùng lúc nhiều sợi trong cáp ribbon, dùng cho tuyến trục nhiều sợi.
Dao cắt khác nhau chủ yếu ở cách xoay lưỡi giữa các vị trí cắt (động cơ hoặc xoay tay), số vị trí lưỡi và dải chiều dài cắt hỗ trợ.
Kìm tuốt cáp quang được phân loại thế nào theo lớp cần tuốt?
Kìm tuốt sợi quang phân loại theo lớp cần bóc: vỏ ngoài của cáp, lớp đệm (buffer) quanh sợi và lớp phủ (coating) sát lõi thủy tinh. Mỗi lớp có kích thước khác nhau nên mỗi lớp cần một lỗ hoặc một dụng cụ riêng, và dùng sai lỗ là cách nhanh nhất để làm xước hoặc đứt sợi.
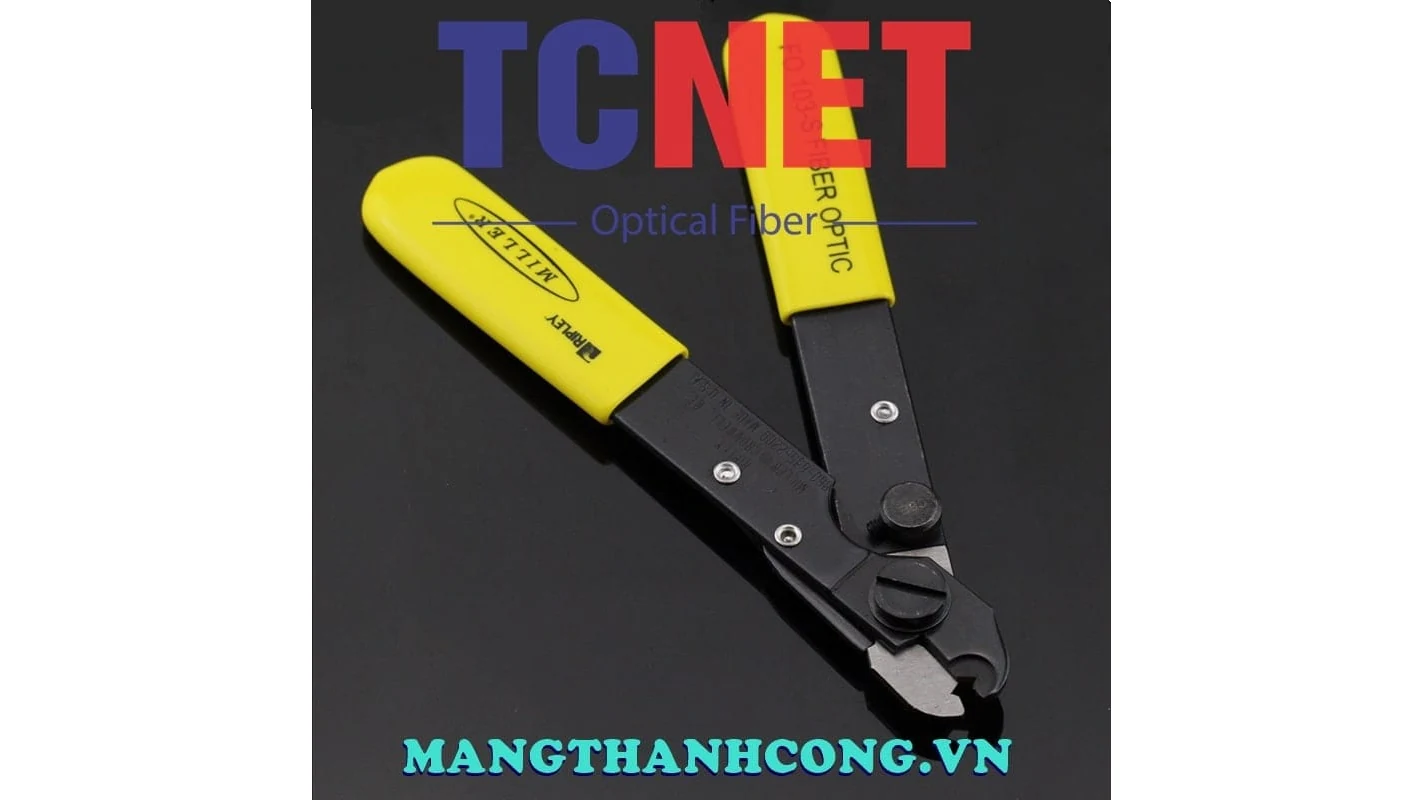
Với danh mục kìm tuốt sợi quang của TCNET, có thể gom các model hiện có thành ba nhóm theo lớp cần bóc:
- Dụng cụ bóc vỏ ngoài cáp: dao rọc vòng vỏ cáp (loại ACS, Miller Ripley RCS-114), dao tách vỏ Jokari 10270, dao xẻ lấy ống lỏng mã 45-162. Dùng ở bước đầu tiên khi mở cáp.
- Kìm tuốt sợi nhiều chức năng: CFS-2 (2 chức năng), CFS-3 (3 chức năng), kìm FIS 3 lỗ mã F11031T, Pro’sKit 8PK-326 3 rãnh, Miller Ripley FO-103S. Mỗi lỗ hoặc rãnh ứng với một cỡ đường kính, bóc buffer rồi bóc lớp phủ.
- Dụng cụ chuyên cho cáp thuê bao: dụng cụ tách vỏ dây thuê bao ống quang đệm chặt FTTH, dùng cho cáp drop.
Cỡ lỗ thật trên từng kìm khác nhau theo hãng, nên đọc ký hiệu khắc trên thân kìm hoặc datasheet trước khi mua cho một loại cáp cụ thể. Nếu đội làm cả cáp ngoài trời, bài lựa chọn kìm tuốt cáp quang ngoài trời đi sâu hơn vào nhóm này.
Dụng cụ vệ sinh đầu sợi và connector dùng vào lúc nào?
Dụng cụ vệ sinh dùng ở hai thời điểm: lau sợi trần ngay sau khi tuốt (trước khi cắt), và lau đầu connector trước mỗi lần cắm vào adapter hoặc cổng thiết bị. Hai việc này dùng hai nhóm dụng cụ khác nhau, không trộn lẫn.
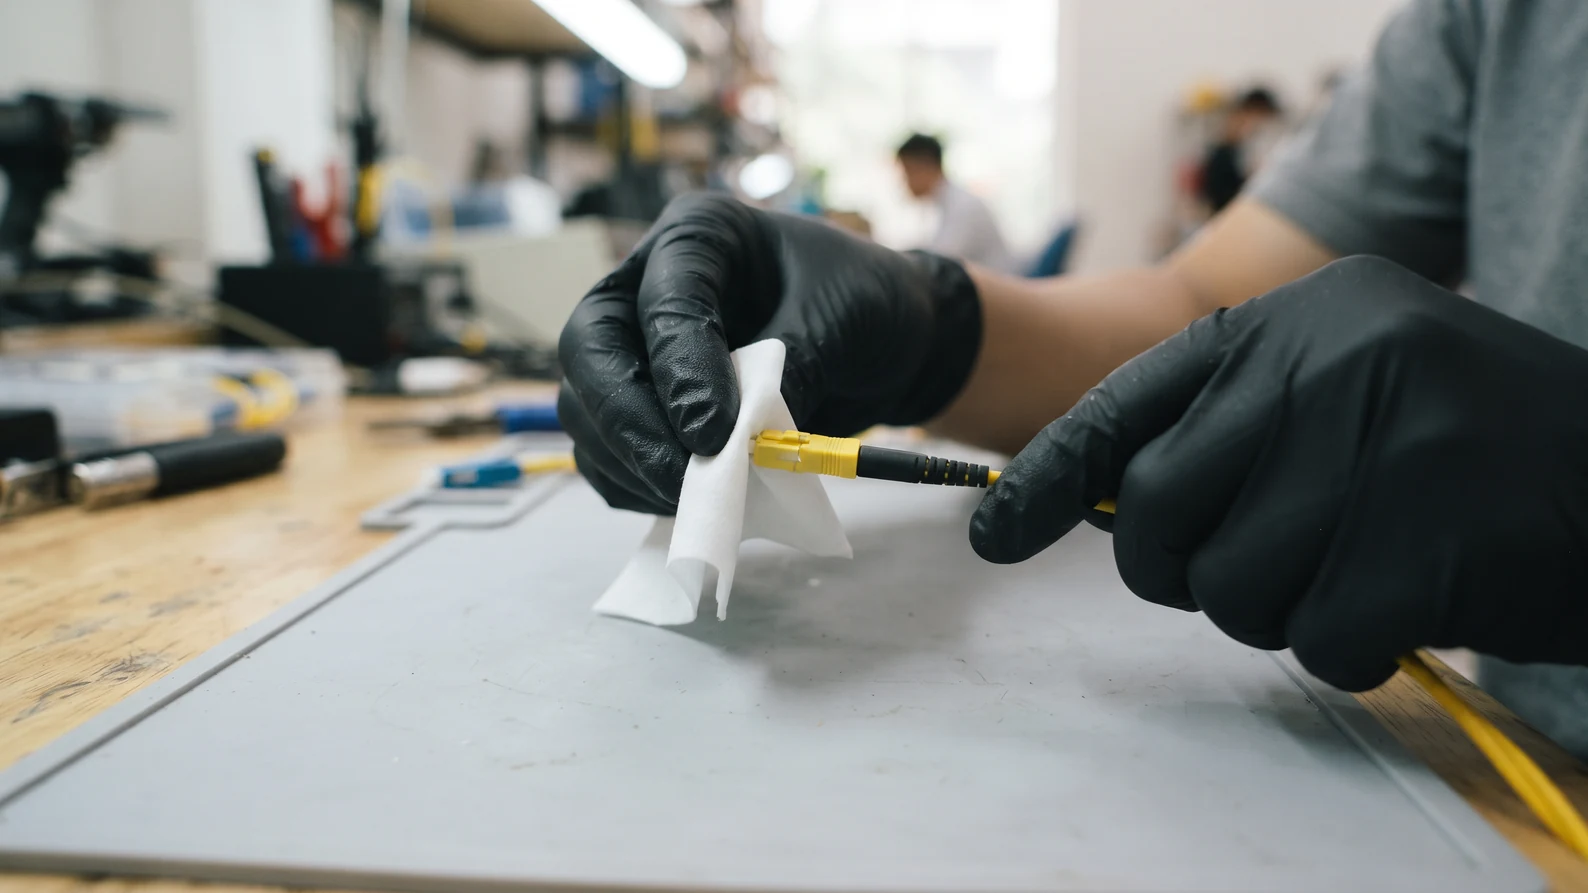
Để lau sợi trần, dùng giấy lau không xơ thấm cồn IPA. Tài liệu của Fujikura chỉ định cồn nồng độ trên 99%. Cồn thường có hàm lượng nước cao hơn nên bay hơi chậm hơn và không đạt mức hãng chỉ định.
Để lau đầu connector, các sản phẩm trong nhóm dụng cụ thi công vệ sinh quang của TCNET gồm:
- Bút lau đầu connector LC/MU 1.25mm và bút lau SC/FC/ST 2.5mm: chọn đúng theo cỡ ferrule.
- Băng lau đầu quang connector SC, FC, LC, ST.
- Giấy lau không bụi Kimtech và tăm bông lau đầu adapter.
- Bình đựng cồn vệ sinh đầu quang.
Tiêu chuẩn IEC 61300-3-35 quy định cách quan sát và phân loại bụi, vết xước trên đầu connector. Quy trình nên nhớ ngoài hiện trường: soi, lau, soi lại, rồi mới cắm. Cách lau từng loại đầu nối nằm ở bài cách vệ sinh connector quang đúng cách.
Còn những dụng cụ hỗ trợ nào ở các bước còn lại?
Ngoài ba nhóm chính còn có kéo cắt sợi gia cường (Kevlar), dụng cụ lắp connector cơ khí và vạch đo chiều dài tuốt. Nhóm này nhỏ nhưng thiếu món nào cũng làm gián đoạn đúng bước đang làm.
- Kéo cắt Kevlar: cắt sợi gia cường trong cáp sau khi bóc vỏ ngoài, trước khi tuốt buffer. TCNET có kéo cắt sợi quang hiệu Kevlar.
- Dụng cụ lắp connector cơ khí (fast connector): dùng thay máy hàn khi đấu đầu cuối ngắn; vẫn cần dao cắt và kìm tuốt đúng cỡ.
- Vạch chiều dài trên đế dao: dao cắt có vạch để đặt mép lớp phủ, quyết định chiều dài cắt. Ví dụ datasheet Fujikura CT50 ghi 5 đến 20 mm cho sợi phủ 250 µm; xem đúng tài liệu của dao đang dùng.
Bức tranh đầy đủ về các nhóm dụng cụ, số lượng cho một đội 2 đến 3 người, nằm ở bài bộ dụng cụ thi công cáp quang FTTH gồm những gì; bài này không nhắc lại danh sách đó.
Chọn dao cắt và kìm tuốt phù hợp dựa trên tiêu chí nào?
Chọn dao cắt và kìm tuốt theo ba tiêu chí: độ bền lưỡi, độ tương thích với máy hàn và cáp đang dùng, và độ chắc tay khi thao tác lặp đi lặp lại cả ngày. Tiêu chí giá nên đặt sau cùng.
| Tiêu chí | Cần xem gì | Ví dụ số hãng công bố |
|---|---|---|
| Độ bền lưỡi | Số sợi cắt được trước khi thay lưỡi, số vị trí lưỡi | Fujikura CT50: 60.000 sợi, 16 vị trí. Sumitomo FC-6S+: 54.000 sợi, 24 vị trí |
| Chiều dài cắt | Phải khớp dải chiều dài máy hàn yêu cầu | CT50 và FC-6S+: 5 đến 20 mm với sợi phủ 250 µm |
| Đường kính phủ | Dao hỗ trợ cỡ nào (250 µm, 900 µm) | CT50 hỗ trợ tới 900 µm; FC-6S+ ghi sợi đơn, vỏ thủy tinh 125 µm |
| Kìm tuốt | Số lỗ hoặc rãnh và cỡ từng lỗ khớp loại cáp | Xem ký hiệu trên thân kìm hoặc datasheet |
Số tuổi thọ lưỡi trong bảng là số hãng công bố, và Sumitomo ghi rõ con số này thay đổi theo môi trường làm việc, không phải cam kết. Chiều dài cắt bắt buộc phải khớp thông số máy hàn. Dải cho phép khác nhau giữa các hãng và dòng máy, vì thế phải đối chiếu đúng tài liệu của máy đang dùng.
Phân khúc dụng cụ phổ thông và chuyên nghiệp khác nhau ở đâu?
Phân khúc phổ thông phù hợp thợ làm ít mối hàn mỗi ngày hoặc làm thêm; phân khúc chuyên nghiệp phù hợp đội hàn liên tục nhiều mối mỗi ngày, cần góc cắt ổn định và lưỡi bền. Bài này không nêu giá vì giá từng model được báo theo yêu cầu.
Danh mục dao cắt và kìm tuốt của TCNET đều ghi "Liên hệ báo giá". Một cách phân biệt thực tế là nhìn vào xuất xứ ghi trên trang sản phẩm: dao Fujikura và Sumitomo FC-6S bản Nhật nằm ở nhóm hãng lớn, còn các dòng G&T (Đài Loan) hay FC-6S bản China là lựa chọn khác về xuất xứ; mức chênh giá cần hỏi báo giá cụ thể. Kìm tuốt cũng có dòng Miller Ripley, FIS cho đội làm thường xuyên và dòng CFS-2, CFS-3 cho nhu cầu cơ bản.
- Làm thêm, ít mối hàn: dụng cụ phổ thông là đủ, miễn đúng cỡ cáp.
- Đội hàn liên tục, tuyến nhiều mối: nghiêng về dao hãng lớn có số vị trí lưỡi nhiều và datasheet rõ ràng.
- Dự án có nghiệm thu chặt: ưu tiên dụng cụ có thông số công bố để đối chiếu khi có tranh chấp.
Muốn so sánh model cụ thể và báo giá, liên hệ hotline TCNET 028.6285.0999.
Dùng sai dụng cụ gây ra những lỗi thi công nào và sửa tại chỗ ra sao?
Lỗi thường gặp nhất là dùng sai lỗ kìm làm xước sợi, cắt sợi không vuông góc, lau lại sợi sau khi cắt và để bụi trên đầu connector. Cả bốn lỗi đều sửa được ngay tại chỗ nếu nhận ra sớm.
| Lỗi | Hậu quả | Sửa tại chỗ |
|---|---|---|
| Dùng lỗ kìm quá nhỏ hoặc tuốt quá sâu | Xước hoặc đứt sợi | Cắt bỏ đoạn đó, tuốt lại bằng lỗ đúng cỡ |
| Cắt không vuông góc, lưỡi mòn, kẹp bẩn | Máy hàn báo lỗi góc cắt hoặc mối hàn suy hao cao | Cắt lại sợi; xoay sang vị trí lưỡi khác; lau miếng kẹp |
| Lau lại sợi sau khi cắt | Đầu sợi nhiễm bẩn hoặc hư hại | Cắt lại; đưa sợi vào máy hàn ngay, không lau lần nữa vì mặt cắt vừa tạo đã sạch |
| Đầu connector còn bụi | Suy hao cao, khó tìm nguyên nhân | Soi, lau bằng bút hoặc băng lau đúng cỡ, soi lại |
Mẹo thực địa: xếp dụng cụ trên khay theo đúng thứ tự dùng (rọc vỏ, kéo Kevlar, kìm tuốt, giấy cồn, dao cắt) thì tay tự đi đúng bước và bớt nhầm lẫn lúc làm liên tục. Cắt thử vài sợi bỏ trước khi vào việc chính, nhất là khi vừa đổi chỗ làm hoặc để dao ngoài nắng lâu.
An toàn quang: mảnh sợi thủy tinh rất sắc, có thể đâm xuyên da; đeo kính bảo hộ, thu mảnh sợi bằng băng dính hoặc hộp chứa của dao. Không nhìn trực tiếp vào đầu sợi hoặc connector đang nối với nguồn phát. Cồn IPA không dùng gần lửa hay hồ quang của máy hàn.
Câu hỏi thường gặp
Dao cắt dùng được bao nhiêu sợi trước khi phải thay lưỡi?
Theo số hãng công bố, lưỡi Fujikura CT50 cắt được 60.000 sợi và lưỡi Sumitomo FC-6S+ cắt được 54.000 sợi khi dùng hết các vị trí lưỡi. Số này thay đổi theo môi trường làm việc, nên chỉ thay lưỡi khi đã dùng hết các vị trí hoặc đổi vị trí và lau dao mà mặt cắt vẫn xấu. Với các model khác, xem datasheet của đúng dao.
Kìm tuốt 3 lỗ khác kìm tuốt thường ở điểm nào?
Kìm tuốt 3 lỗ có ba cỡ rãnh cho ba lớp khác nhau trên cùng một dụng cụ, nên có thể bóc buffer rồi bóc lớp phủ mà không đổi kìm. Kìm tuốt thường chỉ có một hoặc hai cỡ, phù hợp cho một loại cáp cố định.
Vì sao phải dùng cồn IPA thay vì cồn thường để lau đầu sợi?
Fujikura chỉ định cồn nồng độ trên 99% để lau sợi và vệ sinh máy hàn. Cồn thường chứa nhiều nước hơn nên khô chậm và không đạt mức hãng chỉ định, vì vậy nên dùng IPA nguyên chất đựng trong bình có nắp kín.
Cleaver loại xoay lưỡi bằng động cơ và loại xoay tay, loại nào phù hợp thợ mới?
Hãng ghi CT50 có thể xoay lưỡi bằng động cơ hoặc núm xoay tay, còn FC-6S+ xoay tay. Với thợ mới, tiêu chí quan trọng hơn là dao có vạch chiều dài rõ, kẹp chắc, khớp máy hàn đang dùng, vì mặt cắt phụ thuộc vào thao tác và tình trạng lưỡi nhiều hơn cách xoay lưỡi.
Dùng sai dao cắt có ảnh hưởng đến kết quả hàn không?
Có. Mặt cắt lệch hoặc mẻ khiến máy hàn báo lỗi góc cắt, và nếu vẫn hàn thì mối hàn suy hao cao. Cách xử lý đầu tiên là cắt lại sợi đó. Sau khi hàn xong, đo lại bằng power meter; tham chiếu TIA-568 là không quá 0,3 dB cho một mối hàn.